降温速率是液氮深冷装配中容易被忽视、却直接影响装配成败的参数。设快了,工件开裂的风险明显上升;设慢了,生产周期被拉长。实际生产中,很多人把注意力放在目标温度和保温时间上,对降温速率往往凭经验设一个数,出了问题再回头排查,才发现根源在这里。
降温速率控制的是什么
降温速率本质上控制的是工件内外温差。工件表面先冷、芯部后冷,温差越大,内部产生的热应力越大。当热应力超过材料在该温度下的承受能力,裂纹就可能出现。
所以,降温速率设定的核心目标不是冷得快,而是在工件能承受的热应力范围内,尽可能高效地把工件冷透。
不同材质和尺寸的设定思路
碳钢和合金钢是常见的冷装对象。这类材料导热性能中等,热应力承受能力相对较好,中小型工件从常温降至目标温度的降温速率通常可以设在1~3℃/min。单件重量不超过5kg、壁厚不超过20mm的工件,降温段控制在30~60分钟,多数工况可以完成。
不锈钢和铝合金需要更谨慎。不锈钢导热系数低,同样降温速率下,表面温降远快于芯部,内外温差更容易拉大。这类材质的降温速率建议放缓到0.5~1℃/min,降温时间相应延长到60~120分钟。有研究以304LN不锈钢焊件为对象,发现2℃/min是兼顾热应力控制和力学性能的较优选择,但实际生产中仍建议根据工件壁厚留出余量。铝合金导热快,速率可以比不锈钢稍高,一般控制在1~2℃/min。
大型厚壁工件是降温速率设定的重点控制对象。单件重量超过10kg、壁厚超过30mm的工件,热容量大,内部温度传导路径长,降温速率建议进一步放缓到0.5~1℃/min,不要照搬小型工件的参数。轴类工件可以按壁厚每10mm对应15~20分钟保温时间来辅助安排降温节奏。
薄壁和异形易变形工件的情况比较特殊。壁厚小,温差不容易积累,但结构刚性差,局部热应力更容易导致变形。这类工件的降温速率可以比同材质厚壁件略快,但要配合工件在箱内的合理摆放,避免堆叠和遮挡,确保气流循环均匀。
分段降温比全程一个速率更稳妥
实际操作中,阶梯式降温往往比从常温到目标温度全程用一个速率更可控。
一个常见的方案是:先以较快速率降至-50℃左右,保温10~15分钟,让工件整体温度趋于均匀,再继续降至目标温度。这样做的原因是,-50℃以上时冷却速度对工件的影响相对较小,而低于-50℃后材料韧性开始下降,冷却速度需要严格控制。把降温过程分成两段,让工件在相对安全的区间先完成大部分温降,进入敏感区间后放慢节奏,热应力峰值可以得到更好的控制。
对于特别敏感的工件,还可以在目标温度附近再设一个缓冲段。比如目标温度为-150℃,可以在-130℃处短暂保温,让工件芯部追上表面温度后再继续降温。
设备端怎么操作
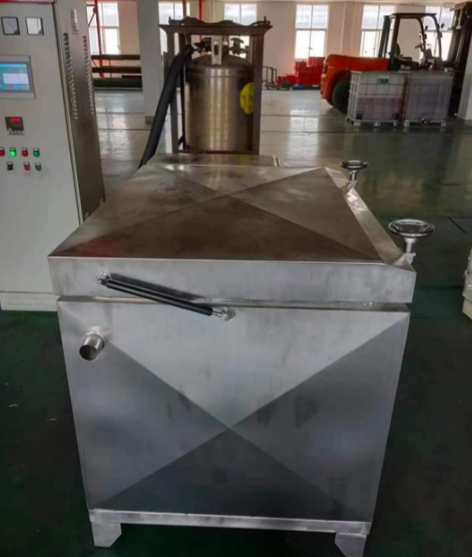
在深冷箱的触控面板上设定降温速率时,通常有恒定速率和多段程序两种模式。
恒定速率模式操作简单,适合材质单一、结构规则的工件,直接把速率值输入即可。但需要注意,预冷阶段和工件放入后的降温阶段,速率设定可能需要区分。设备空箱预冷时可以用较快速率,工件放入后则应切换为工艺设定的速率。
多段程序模式适合需要阶梯降温的工况。在控制器上设置各段的起始温度、目标温度和降温速率,系统会按预设曲线自动执行。如果设备支持液氮流量调节,还可以通过阀门开度微调实际降温速率。液氮流量增大,降温加快;流量减小,降温放缓。
一个实操中容易踩的坑是,不要直接把常温工件放进已经降到-150℃的箱体内。即使设备设定了降温速率,工件入箱瞬间表面接触超低温环境,局部温降速率可能远超设定值,等于人为制造了一次激冷。更稳妥的做法是等箱体温度稳定在预设起始温度后,再放入工件,然后启动降温程序。
降温速率设错了会怎样
设太快,直接的后果是工件开裂,尤其是高碳钢、轴承钢和经过淬火的工件。裂纹往往出现在工件芯部或截面突变处,因为这些位置的热应力集中更明显。有控制的缓慢降温很少导致工件开裂,开裂多半发生在降温速度过快或液氮直接浸泡到工件的情况下。
设太慢,倒不会损坏工件,但会拉长生产周期。以一批需要-160℃冷装的轴承为例,1℃/min和3℃/min的降温速率,单次降温段的时间差接近一个小时。批量生产中,这个差异累积起来对设备利用率和交付节奏的影响不可忽视。
没有统一数值,怎么判断设得合不合适
降温速率没有适用于所有工件的固定数值,但有一条判断标准是通用的:工件取出后检查表面和关键截面,如果有微裂纹或尺寸回弹异常,首先怀疑降温速率是否设快了。反过来,如果装配节奏总是卡在等工件冷透这个环节,可以适度提高速率,但要同步观察工件状态,逐步调整,不要一步到位。
作为参考,碳钢和合金钢壁厚20mm以内的工件,降温速率可以设在1~3℃/min,降温段30~60分钟;壁厚30mm以上的工件,建议0.5~1℃/min,降温段60~120分钟。不锈钢和铝合金通用工况下,建议0.5~2℃/min,降温段60~120分钟。高碳钢和淬火件优先采用0.5~1℃/min,并配合分段降温,时间宜长不宜短。薄壁异形件按同材质中等速率设定,同时通过摆放方式减少变形风险。
本文链接地址:http://www.cryoworkes.com/1647.html