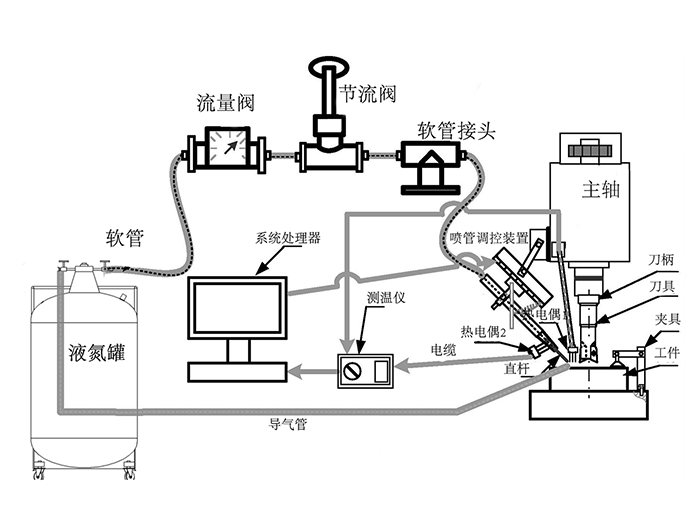
针对实际切削使用需求,本系统提供了一种切削加工的液氮冷却系统,来针对性地设计专用液氮低温冷却加工设备,并对该系统的关键组件进行控制改进。如液氮输送管、液氮喷头单元和流量控制单元等的具体结构和设置方式进行研究,相应能够从液氮用量、液氮喷射位置和液氮存储密封性等多个方面获得更为的定向控制,同时具备清洁环保、切削质量好和便于操控的优点,因而尤其适用于难加工高温合金的切削加工场合。液氮低温切削系统有手动系统和自动化系统两种,手动系统全部由人工操作喷淋液氮,配合切削加工。自动化系统液氮管路和供液系统接入设备自动调节流量,供液喷淋液氮。
液氮低温切削系统的功能根据使用条件配置,低温-196度阀体部件的耐老化程度高,可以常年使用,可以建立对液氮罐体的监控功能,并上传网络实时报警的功能。为您的液氮罐提供安全保证。保证液氮补液冲装的及时性能够得到保证。
班德BD-75液氮低温切削系统采用液氮低温冷却加工来冷却及润滑切削区,在很大程度上有助于改善问题。然而,如何将液氮准确、高效地喷向变形区,以及有效解决液氮使用过程中的沸点低、难储存等,是本系统的主要核心问题。班德BD-75液氮低温切削系统是针对液氮低温冷却加工使用的一整套解决套件和方法。该
系统 在原有的液氮
管路及罐体基础上增配了流量控制和汽液化分离装置,使喷淋到加工区的全部是液体液氮,不会有气体成分,保证-196度的低温温度水平和液氮量。
班德BD-75液氮低温切削系统在加工区达到客户目的配置都需要这一整套控制系统及前后端自动阀体及中央 控制系统, 压力及温度传感器的反馈
,整体系统能够控制管路到达加工区的液氮的汽化程度客户可以根据需要调整汽化量或者使用完全液化的液氮来喷淋。加工区可定制的万向喷头、喷头夹持装置和系统控制主机,方便客户根据已有加工设备定制。其他液氮管路液氮罐体,控制系统模块化整合一体。
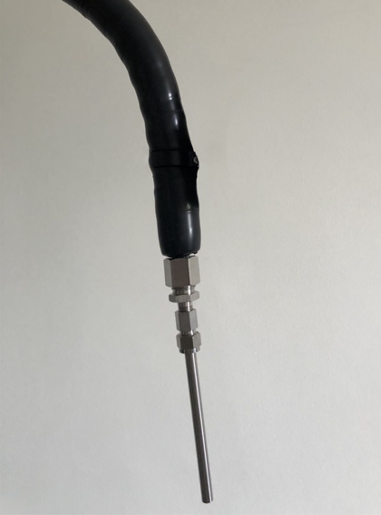
原理
液氮低温切削加工冷却的核心原理,就是利用液氮低的温度(-196℃)和相变吸热特性,快速带走切削区的热量,从而改善加工质量、延长刀具寿命。
1. 液氮的冷却机制
液氮通过喷嘴直接喷射到切削区,瞬间吸收大量热量并汽化,实现快速降温。比如加工不锈钢时,液氮能抑制碳原子扩散,减少刀具磨损,表面粗糙度可达到Ra25μm。
2. 低温对材料的影响
材料脆化:低温使工件材料局部变脆,更容易撕裂切屑,降低切削负荷。
减少摩擦:防止刀具软化,减少与工件的摩擦、粘结和扩散磨损。比如加工钛合金时,硬质合金刀具温度可从960℃降至734℃。
3. 液氮的环保优势
液氮是制氧工业的副产品,来源广泛,使用后直接挥发成气体,无污染物,是一种环保的切削液替代品。
4. 应用场景
难加工材料:如钛合金、不锈钢、高强度铸铁等。
高精度加工:如高精度模具、薄壁材料等。
液氮低温切削加工冷却通过低温快速吸热、材料脆化和减少摩擦,显著提升了加工质量和刀具寿命,尤其适合难加工材料和高精度加工场景。
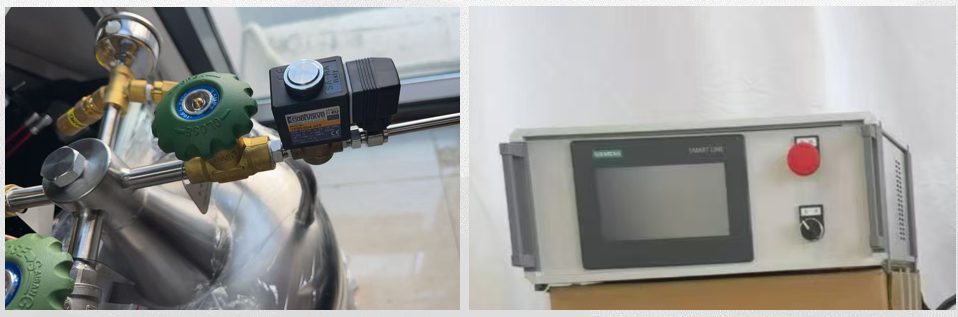
自动化控制系统介绍
1,冷冻原理:本设备利用液氮气化吸热的原理实现制冷,采用液氮技术由控制系统控制,可确保温度的均匀性,实现控温。
2,温度传感器:采用A进口温度传感器。
3,控制阀采用LN2控制阀,在-196℃开启自如,确保设备稳定。
连接示意图